
Сверлильно-присадочные станки с ЧПУ обеспечивают точность сверления и равномерность расположения отверстий в мебели
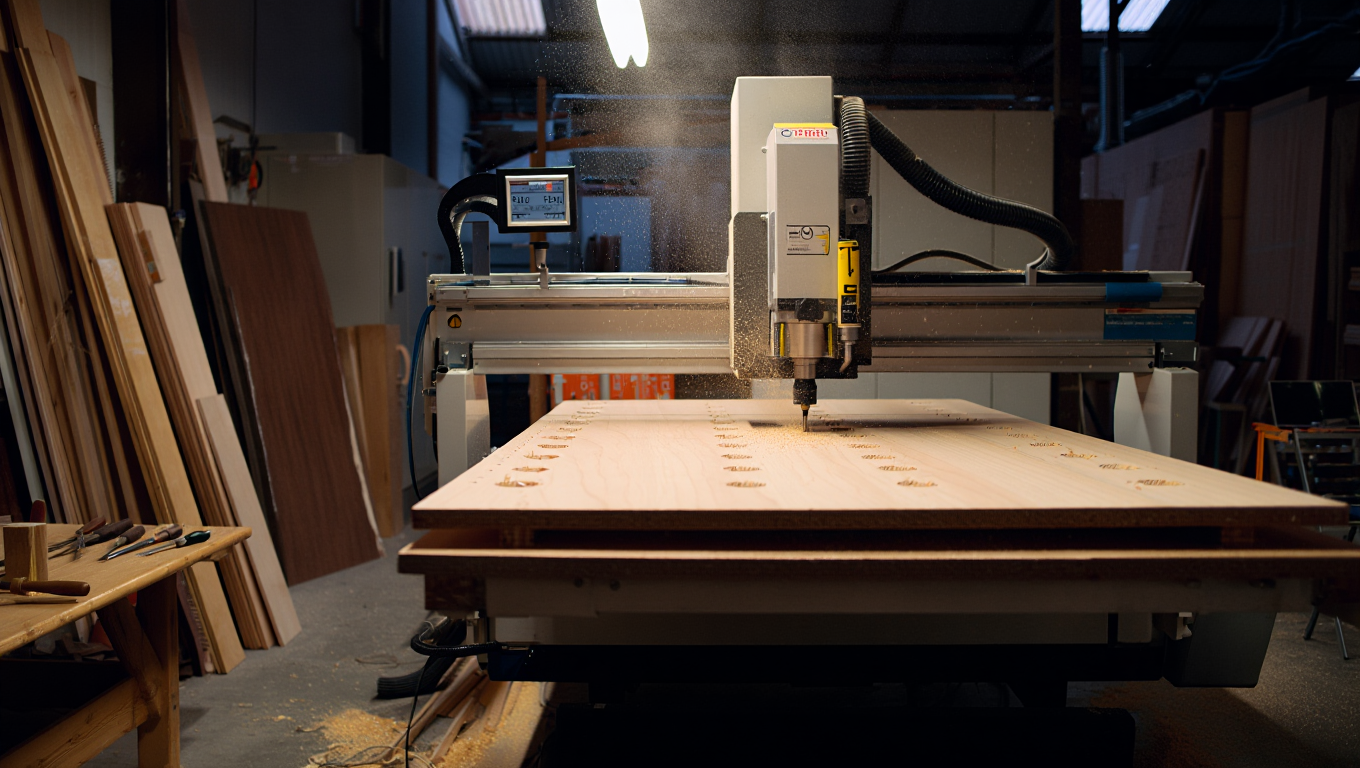
Архитектура и рабочие узлы сверлильно-присадочного станка с ЧПУ
Современный сверлильно-присадочный станок с ЧПУ представляет собой комплекс взаимосвязанных узлов, где центральную роль выполняют встроенный шпиндель, модули подачи заготовок и система точного позиционирования. Встроенный шпиндель обеспечивает стабильную скорость вращения и жесткость режущего инструмента, что позволяет выполнять сверление отверстий под шканты и подготовку посадочных канавок в одной установке присадочно сверлильный с чпу. Модули подачи заготовок формируют непрерывный поток деталей: захват, подача, смена заготовки и возврат, что снижает цикл и повышает повторяемость раскладки.
Система позиционирования сочетает линейные направляющие, датчики положения и контроллер координат. Совместно с калибровочными процедурами она обеспечивает точное размещение отверстий на заданной величине шага, одинаковое расстояние между рядами и равномерность раскладки по всей детали. Учитывая мебельные требования, проектирование траекторий ориентируется на минимизацию ошибок от теплового прогиба и вариаций заготовок, обеспечивая стабильность сборки.
Встроенный шпиндель, модули подачи заготовок и система позиционирования
Встроенный шпиндель задаёт параметры резания: диапазон скоростей, выбор сверл и их охлаждение. Жесткость шпинделя напрямую влияет на качество отверстий и повторяемость. Модули подачи заготовок обеспечивают точную ориентацию и захват, уменьшая люфты между операциями. Система позиционирования синхронизирует перемещения по осям, контролируя положение детали перед каждым сверлением.
Управление ЧПУ и интерфейс программирования: роль в построении траекторий
Управление ЧПУ реализуется через интерфейс программирования, который позволяет задавать траектории сверления и присадки. CAM-система преобразует задание детали в маршруты, включая последовательность отверстий, глубину и подачу. Обмен данными осуществляется через безопасные протоколы, а симуляция траекторий помогает выявлять пересечения, зазоры и потенциальные столкновения.
Точность сверления и равномерность раскладки отверстий
Погрешности по оси, повторяемость и влияние шага между отверстиями
Точность сверления определяется погрешностью по осям, повторяемостью положения и влиянием шага между отверстиями. Любое смещение по X, Y или Z может привести к несовпадению посадочных отверстий и шкантов, нарушению стыков и сборочных зазоров. Повторяемость достигается за счёт точной калибровки позиций, стабильности облегчающих механизмов и минимизации деформаций заготовки во время обработки.
Методы контроля и калибровки раскладки
Контроль раскладки включает измерение фактических координат отверстий и сравнение со значениями проекта. Калибровка часто проводится по эталонной заготовке или шаблонам, которые фиксируют смещения и компенсируют их. В современных системах применяют цифровые калибровочные процедуры, которые автоматически корректируют параметры в ходе обслуживания, сокращая риск накопления ошибок.
Режимы обработки: выбор режимов резания и параметров подачи
Влияние материалов заготовок на режимы (дерево, ДСП, МДФ, фанера)
Материалы заготовок существенно влияют на выбор режимов резания. Дерево демонстрирует чувствительность к влажности и образованию трещин, требуя умеренной скорости шпинделя и более плавной подачи. ДСП и МДФ отходят под более низкие скорости, с учётом пыления и оседания стружки, чтобы снизить визуальные дефекты. Фанера требует расчётов, учитывающих слоистость и межслойную прочность, чтобы обеспечить ровность раскладки.
Параметры резания: скорость шпинделя, подача, глубина
Параметры резания включают выбор скорости шпинделя, величину подачи и глубину сверления. Быстрые скорости обеспечивают чистые отверстия в твёрдых материалах, но повышают износ инструментов; малые скорости благоприятны для древесных материалов, но требуют большего времени обработки. Подача должна гармонировать с диаметром сверла и толщиной заготовки; глубина сверления подбирается так, чтобы не превышать прочностную характеристику материала и сохранить точность раскладки.
Подготовка заготовок и контроль качества
Требования к подготовке для точной сборки с шкантами
Для точной сборки с шкантами заготовки должны быть ровными, без отклонений по толщине и геометрии кромок. Выровненность граней и отсутствие дефектов на поверхности повышают повторяемость посадок и точность взаимной совмещённости деталей. Препятствия в виде пузырей, трещин или сколов исключаются до начала обработки, а поверхности тщательно выравниваются для минимизации впадин и неровностей.
Инструменты контроля: измерение точности и инспекция повторяемости
Контроль точности проводится с применением калибровочных шаблонов, микрометров и линейок, а повторяемость оценивается через серию повторных операций на одной заготовке. В ходе инспекции сверления проверяют диаметр, фронтальную и торцевую геометрию отверстий, а также соответствие шагу раскладки установленным требованиям. Результаты записывают в протоколы для последующей коррекции параметров.
Риски, ограничения и способы минимизации
Риски: смещение заготовки, деформация, износ инструментов
Основные риски включают смещение заготовки во время обработки, деформацию материала под воздействием резания и ускоренный износ инструментов. Неправильная фиксация, несовпадение осей и резкие переключения режимов могут привести к дефектам сборки. Также влияние оказывают условия эксплуатации: температура, влажность и пылевые среды, которые изменяют параметры точности.
Методы снижения: упоры, зажимы, калибровка по шаблонам, цифровая калибровка
Для снижения рисков применяют упоры и зажимы, фиксирующие заготовку без люфта. Калибровка по шаблонам и цифровая калибровка траекторий помогают выверить смещения и поддерживать стабильность раскладки. Внедрение автоматизированной проверки после установки заготовки, а также регулярная метрологическая калибровка станка снижают вероятность ошибок в сборке.
Обслуживание, калибровка и долгосрочная стабильность
Регламент обслуживания и замены изношенных компонентов
Регламент обслуживания предусматривает регулярную проверку состояния шпинделя, подшипников, приводов и линейных направляющих, а также своевременную замену изношенных инструментов и уплотнений. Периодичность процедур зависит от интенсивности эксплуатации и условий окружающей среды. Важна также чистота направляющих и системы охлаждения для поддержания стабильности параметров.
Практики калибровки и проверки устойчивости параметров
Практики калибровки включают периодическую верификацию координатных нулей, проверку окружения датчиков, а также тестирование повторяемости на эталонной заготовке. Проверка устойчивости параметров требует регулярной фиксации отклонений по Y и X, анализа изменений во времени и корректировок в программе управления. Эти меры обеспечивают долгосрочную стабильность точности сверления и раскладки.
Программирование траекторий сверления и присадки на ЧПУ
Создание траекторий в CAM-системах и передача команд
Создание траекторий начинается в CAM-системе: задаются последовательности отверстий, глубины, радиусы переходов и режим подачи. Затем маршруты экспортируются в формат, понятный ЧПУ-станку, и передаются через сетевое соединение или USB-носитель. Программные цепочки позволяют автоматизировать повторяющиеся операции и снижать риск ошибок mensch.
Влияние траекторий на точность и повторяемость
Траектории определяют траекторию резания и перемещения деталей, поэтому их точность напрямую влияет на сверление и расположение шкантов. Гладкие переходы, минимальные перекрытия и отсутствие пересечений снижают вибрацию и износ инструментов, повышая повторяемость сборки. Неправильно спроектированные траектории могут приводить к пропускам drilled holes или смещению относительно осей.